Wyposażenie techniczne magazynu. Jak dobrać regały, wózki i automatykę do procesu?
Techniczne wyposażenie magazynu obejmuje systemy składowania, urządzenia transportu wewnętrznego, stanowiska kompletacji i pakowania, automatykę, infrastrukturę przeładunkową, zabezpieczenia oraz systemy sterujące przepływem towarów. Poszczególnych elementów nie należy dobierać osobno. Właściwy projekt zaczyna się od analizy ładunków, zapasu, profilu zamówień, wymaganego tempa operacji i parametrów budynku. Dopiero na tej podstawie można zdecydować, czy magazyn powinien opierać się na pracy manualnej, rozwiązaniach hybrydowych czy automatyzacji.
Największe ryzyko nie wynika zwykle z niewłaściwego wyboru pojedynczego urządzenia, lecz z niedopasowania elementów tworzących cały system. Regał wpływa na wybór wózka, a parametry wózka na szerokość korytarzy i wykorzystanie powierzchni. Automatyka wymaga powtarzalnych jednostek ładunkowych, właściwej posadzki, odpowiedniego zasilania i wiarygodnych danych. Strefy przyjęć i wysyłki muszą natomiast odpowiadać przepustowości pozostałych części obiektu. Dobry projekt magazynu nie polega więc na zgromadzeniu najnowocześniejszych urządzeń. Jego wartość wynika z tego, czy wszystkie rozwiązania potrafią bezpiecznie i wydajnie obsługiwać rzeczywisty strumień towarów, również podczas szczytu operacyjnego, awarii albo zmiany struktury zamówień.
Co zalicza się do technicznego wyposażenia magazynu?
Wyposażenie techniczne tworzą wszystkie urządzenia, konstrukcje i instalacje potrzebne do przyjęcia, składowania, przemieszczania, kompletowania, pakowania oraz wydawania towarów. Obejmuje zarówno elementy statyczne, takie jak regały magazynowe, jak i urządzenia mobilne, przenośniki, windy, systemy automatyczne oraz rozwiązania informatyczne. Wybór i użycie odpowiedniego sprzętu zapewni, że Twój magazyn będzie spełniał założenia projektowe.
| Obszar wyposażenia | Przykładowe rozwiązania | Główne zadanie | Najważniejsze kryterium doboru |
| Składowanie | Regały paletowe, półkowe, przepływowe, wjezdne, przesuwne, Shuttle, antresole | Przechowywanie zapasu | Rodzaj jednostek, rotacja, liczba SKU i wymagany dostęp |
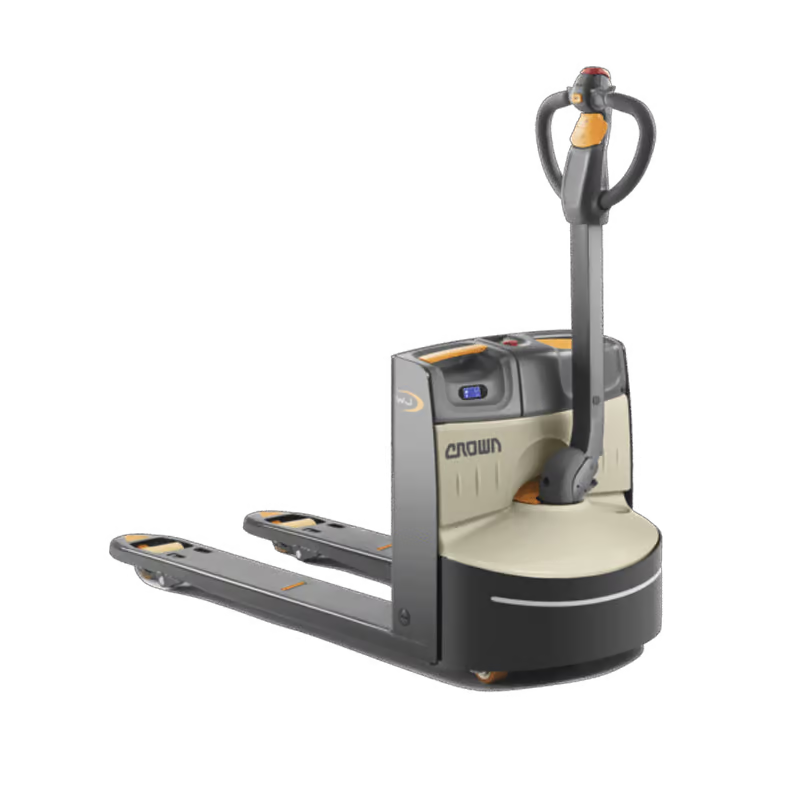
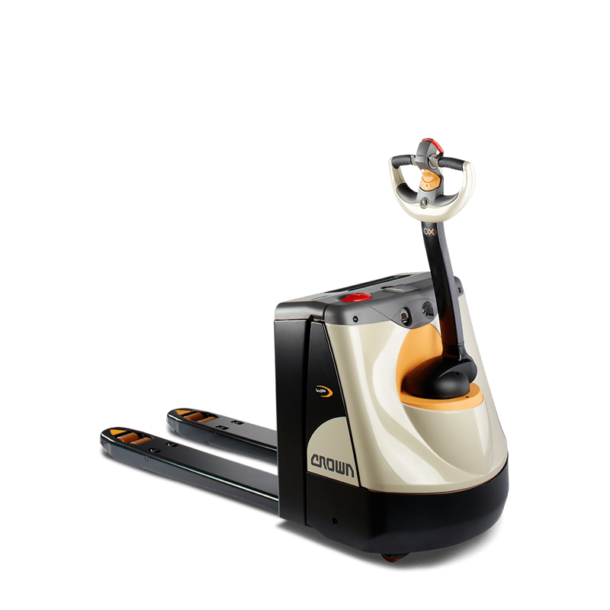
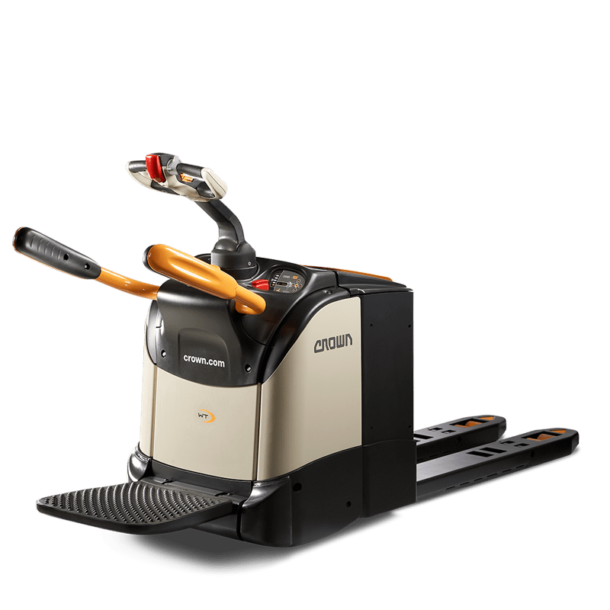
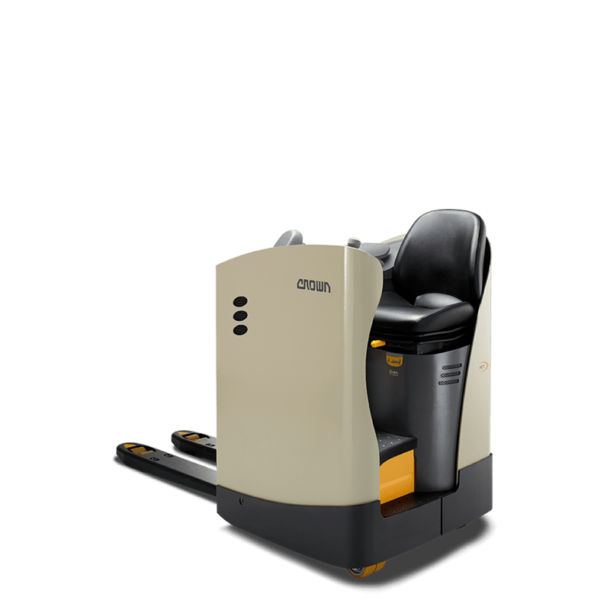
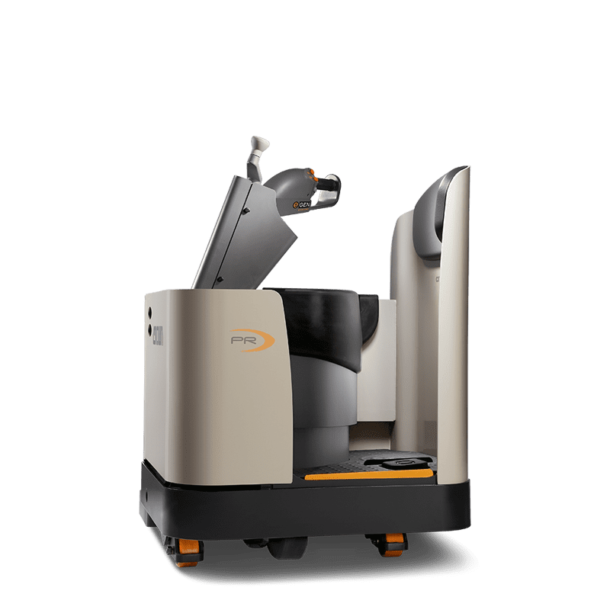
| Transport poziomy | Wózki paletowe, ciągniki, przenośniki, roboty AMR | Przepływ między strefami | Dystans, masa, wolumen i powtarzalność trasy |
| Transport pionowy | Układarki, reach trucki, VNA | Obsługa różnych poziomów | Wysokość, udźwig i liczba cykli |
| Kompletacja | Regały półkowe i przepływowe, wózki kompletacyjne, Goods-to-Person | Pobieranie towaru | Profil zamówień, ergonomia i tempo pracy |
| Automatyka paletowa | Q-Block, Q-Mover, Q-Shuttle, przenośniki, Q-Loader, windy Q-Tower | Automatyczne składowanie i przeładunek | Przepustowość i powtarzalność jednostek |
| Pakowanie i wysyłka | Stoły, wagi, drukarki, sortery i bufory | Przygotowanie zamówienia | Rodzaj przesyłek i harmonogram wysyłek |
| Bezpieczeństwo | Bariery, odbojnice, osłony regałów i oznakowanie | Ograniczenie ryzyka | Układ ruchu i charakter operacji |
| Infrastruktura | Posadzka, doki, bramy, ładowarki, sieć i oświetlenie | Zapewnienie warunków pracy | Obciążenia, dostępność i możliwość rozbudowy |
W praktyce granice pomiędzy tymi kategoriami się zacierają. Reach truck jest środkiem transportu, ale jego wysokość podnoszenia oraz udźwig rezydualny wpływają na możliwą konfigurację regałów. Antresola zwiększa powierzchnię operacyjną, lecz wymaga transportu między poziomami i odpowiedniej organizacji dróg ewakuacyjnych. Q-Loader obsługuje strefę przeładunku, ale pełny efekt osiąga dopiero po zsynchronizowaniu go z przygotowaniem palet, buforem wysyłkowym i harmonogramem pojazdów.
Katalog urządzeń nie jest zatem projektem wyposażenia. Projekt powstaje wtedy, gdy każde rozwiązanie zostaje przypisane do konkretnego strumienia, zadania i wymaganej wydajności.
Od jakich danych należy rozpocząć projekt wyposażenia?
Pierwszym źródłem informacji nie powinien być katalog regałów ani specyfikacja wózka, ale dane o towarach oraz operacjach. Znaczenie mają wymiary, masa, środek ciężkości, rodzaje nośników, wysokość jednostek, jakość palet, liczba SKU, rotacja zapasu i profil zamówień.
Dwie firmy przechowujące taką samą liczbę palet mogą potrzebować zupełnie innych systemów. Pierwsza może magazynować duże partie kilku produktów i wydawać pełne palety. Druga może obsługiwać tysiące indeksów, częste uzupełnianie miejsc pobrań i liczne zamówienia drobnicowe. W pierwszym przypadku priorytetem będzie gęstość składowania, w drugim bezpośredni dostęp i szybkość kompletacji.
Równie ważna jest różnica między pojemnością a przepustowością. Pojemność określa, ile towaru można przechować. Natomiast przepustowość pokazuje, ile jednostek magazyn może przyjąć, przemieścić, skompletować i wydać w danym czasie. Układ oferujący najwięcej miejsc paletowych może okazać się niewydolny, jeśli pozostawia zbyt mało przestrzeni buforowej lub wymaga czasochłonnego dostępu do jednostek.
Projekt musi uwzględniać godzinę szczytu, a nie tylko średni wynik dobowy. Jeżeli większość dostaw przyjeżdża rano, a wysyłki są konsolidowane w wąskim oknie czasowym, obciążenie doków, buforów i floty będzie znacznie wyższe niż sugeruje średnia.
Trzecim obszarem jest sezonowość. Magazyn nie powinien być projektowany wyłącznie na podstawie spokojnego miesiąca ani kilku najbardziej intensywnych dni. Potrzebne jest porównanie normalnego obciążenia, realnego szczytu oraz prognozowanego wzrostu. Rezerwa może przyjąć formę dodatkowej przestrzeni, możliwości zwiększenia liczby urządzeń, przygotowanych punktów zasilania albo modułowej rozbudowy automatyki.
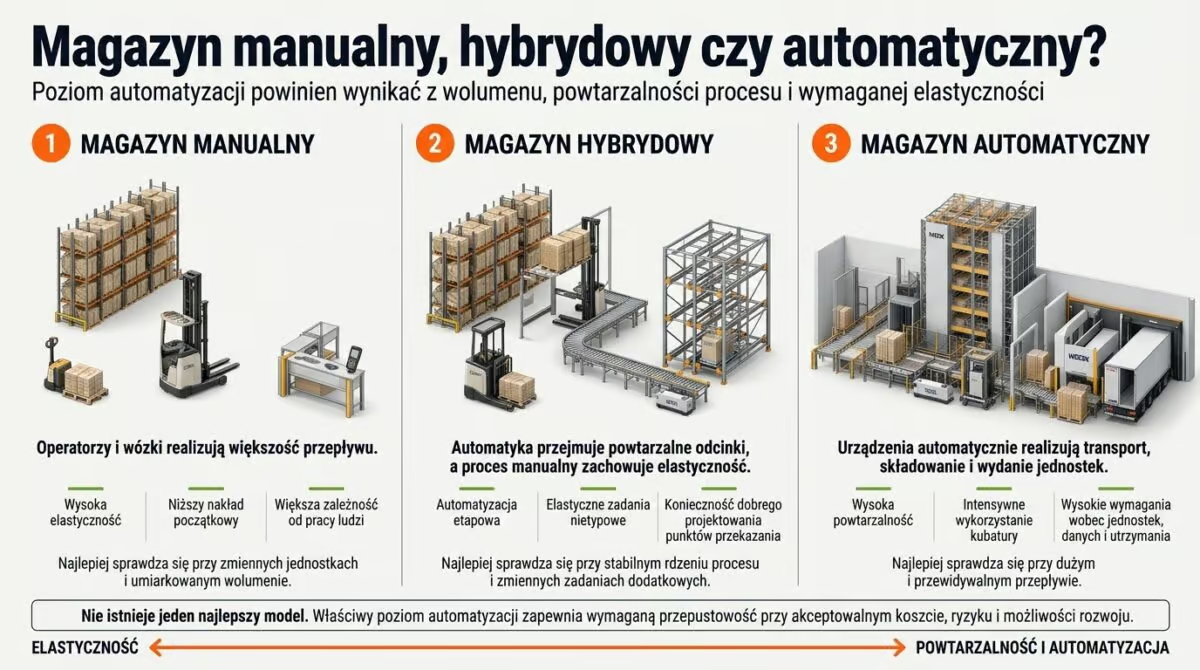
Magazyn manualny, hybrydowy czy automatyczny?
Poziom automatyzacji powinien wynikać ze stabilności procesu, liczby operacji, wymaganej dostępności i potrzeby elastyczności. Każdy z trzech modeli może być właściwy, jeśli odpowiada warunkom danego przedsiębiorstwa.
Magazyn manualny
W magazynie manualnym większość zadań realizują operatorzy korzystający z regałów, wózków, terminali i stanowisk roboczych. Nie oznacza to procesu prostego ani pozbawionego technologii. WMS, identyfikacja kodowa, zarządzanie flotą i specjalistyczne urządzenia mogą zapewniać wysoki poziom kontroli przy zachowaniu elastyczności pracy.
Taki model dobrze sprawdza się przy umiarkowanym wolumenie, dużym zróżnicowaniu ładunków i częstych zmianach sposobu obsługi. Pracownik może przejąć zadanie nietypowe, zmienić kolejność operacji lub przenieść się do innej strefy.
Ograniczeniem jest zależność od dostępności operatorów, zmienność wydajności i rosnący koszt pracy. Wraz ze wzrostem skali zwiększa się liczba przejazdów, wydłużają trasy i trudniej utrzymać jednolity standard operacji.
Magazyn hybrydowy
Model hybrydowy łączy pracę operatorów i wózków z automatyką zastosowaną w wybranych, powtarzalnych fragmentach przepływu. Przenośniki mogą łączyć kompletację z pakowaniem, Shuttle obsługiwać głębokie kanały paletowe, a winda automatyczna transportować jednostki między poziomami.
Największą zaletą jest możliwość automatyzowania wąskich gardeł bez usztywniania całego obiektu. Procesy nietypowe lub sezonowe mogą pozostać manualne, podczas gdy stały strumień przejmują urządzenia.
Warunkiem powodzenia są dobrze zaprojektowane punkty przekazania. Jeśli automat dostarcza palety szybciej niż odbiera je operator, powstanie zator. Jeśli stanowisko manualne nie uzupełnia systemu w wymaganym tempie, automatyka będzie oczekiwać bezczynnie. Wydajność układu hybrydowego zależy przede wszystkim od synchronizacji obu części.
Magazyn automatyczny
W magazynie automatycznym urządzenia realizują znaczną część transportu, składowania i wydawania jednostek. Pracownicy pozostają przy kontroli, wyjątkach, utrzymaniu lub stanowiskach kompletacyjnych, ale podstawowy przepływ odbywa się według zdefiniowanej logiki.
Automatyzacja oferuje wysoką powtarzalność, intensywne wykorzystanie kubatury i możliwość pracy w warunkach trudnych dla operatorów, na przykład w chłodni. Największy potencjał ma przy stabilnych jednostkach, dużej liczbie cykli i przewidywalnym wolumenie.
Wyższy nakład początkowy nie jest jedynym ograniczeniem. System automatyczny wymaga wiarygodnych danych, kontroli jakości jednostek, integracji oraz planu działania podczas awarii. Zatrzymanie windy albo głównego odcinka transportowego może oddziaływać na znaczną część procesu, dlatego potrzebne są bufory, dostęp serwisowy i procedury odtworzeniowe.
| Kryterium | Magazyn manualny | Magazyn hybrydowy | Magazyn automatyczny |
| Nakład początkowy | Relatywnie niski | Średni | Wysoki |
| Elastyczność | Wysoka | Wysoka poza odcinkami automatycznymi | Zależna od architektury |
| Powtarzalność | Zależna od organizacji pracy | Wysoka w wybranych procesach | Wysoka |
| Wymagania wobec jednostek | Umiarkowane | Wyższe w strefach automatycznych | Wysokie |
| Skalowanie szczytu | Dodatkowi ludzie i urządzenia | Połączenie zasobów | Ograniczone przepustowością systemu |
| Skutki awarii | Najczęściej lokalne | Zależne od miejsca awarii | Mogą obejmować dużą część przepływu |
| Wymagania dotyczące danych | Podstawowe lub średnie | Średnie | Wysokie |
| Możliwość etapowania | Duża | Bardzo duża | Zależna od projektu |
Pełna automatyzacja nie musi być rozwiązaniem docelowym. W wielu obiektach najlepszy wynik daje system hybrydowy, w którym urządzenia przejmują powtarzalne palety lub kartony, a zadania związane z nietypowym asortymentem pozostają po stronie ludzi.
Jak dobrać system składowania oraz urządzenie do jego obsługi?
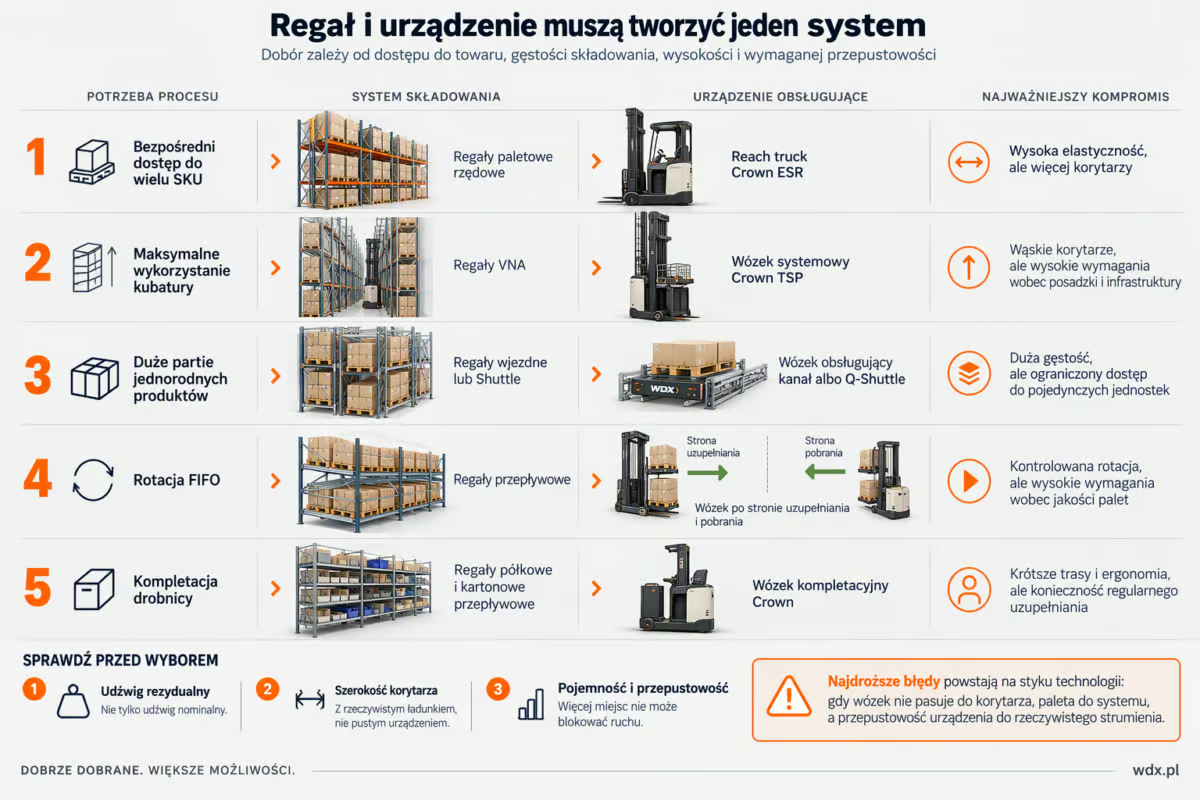
Najważniejsza decyzja nie dotyczy wyboru pojedynczego regału albo wózka. Dotyczy układu, w którym sposób składowania i transport wspólnie zapewniają oczekiwaną pojemność, dostęp oraz przepustowość.
| Potrzeba procesu | System składowania | Typowa obsługa | Najważniejszy kompromis |
| Bezpośredni dostęp do wielu SKU | Regały paletowe rzędowe | Reach truck lub wózek czołowy | Elastyczność kosztem większej liczby korytarzy |
| Większa gęstość przy umiarkowanym dostępie | Double-deep | Reach truck z odpowiednim osprzętem | Większa pojemność, mniejsza selektywność |
| Duże partie jednego produktu | Drive-In | Wózek wjeżdżający do kanału | Wysoka gęstość, wymagająca obsługa |
| Rotacja FIFO | Regały przepływowe | Wózki po stronie załadunku i pobrania | Kontrolowana rotacja, wysokie wymagania wobec palet |
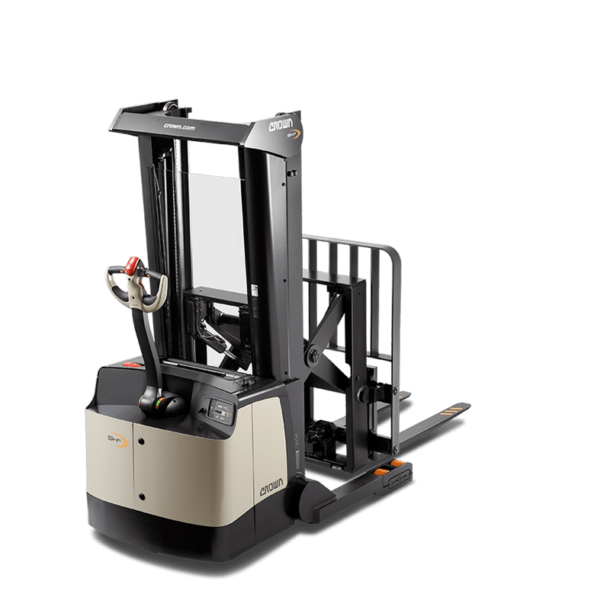
| Maksymalizacja kubatury | Regały VNA | Wózek systemowy Crown TSP | Wąskie korytarze, wymagająca infrastruktura |
| Automatyczne gęste składowanie | Q-Block, Q-Mover i Q-Shuttle | Automatyczny transport palet | Duża gęstość, potrzeba powtarzalnych jednostek |
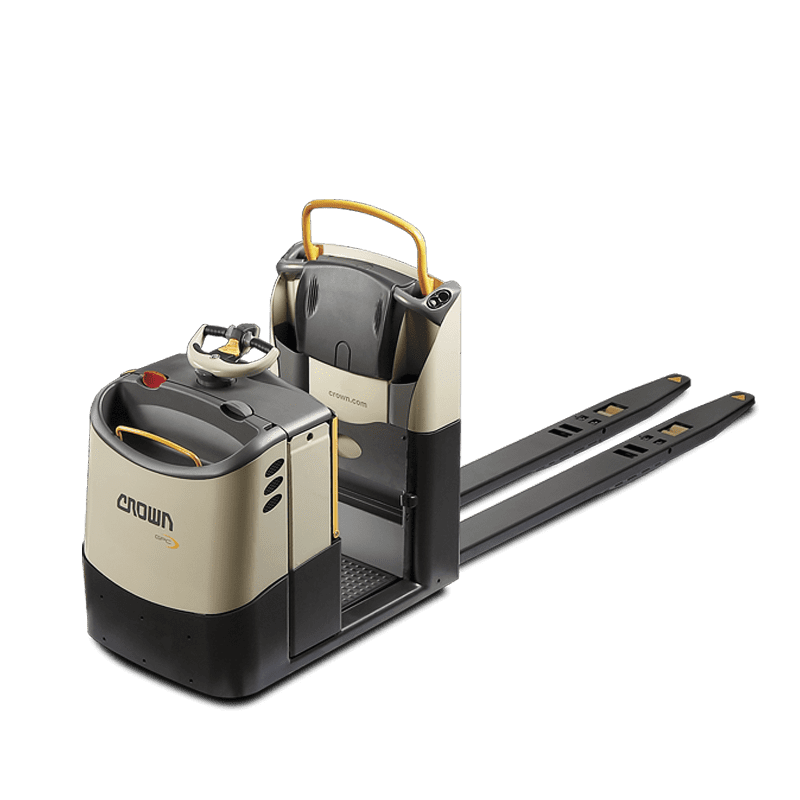
| Kompletacja drobnicy | Regały półkowe i kartonowe przepływowe | Wózki kompletacyjne Crown | Ergonomia oraz krótsze trasy |
| Dłużyce i towary niestandardowe | Regały wspornikowe | Wózek dobrany do geometrii ładunku | Specjalne wymagania wobec podparcia i manipulacji |
Regały rzędowe i reach trucki
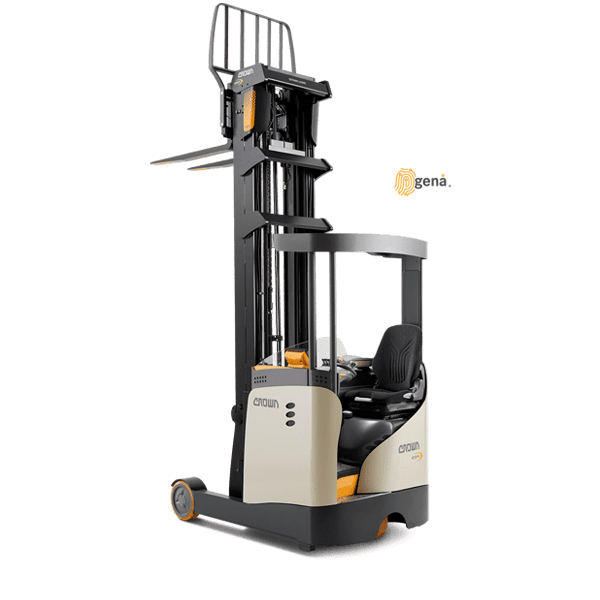
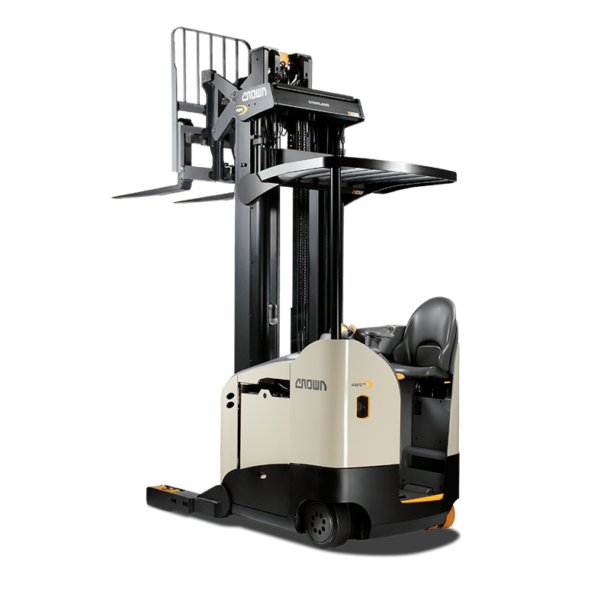
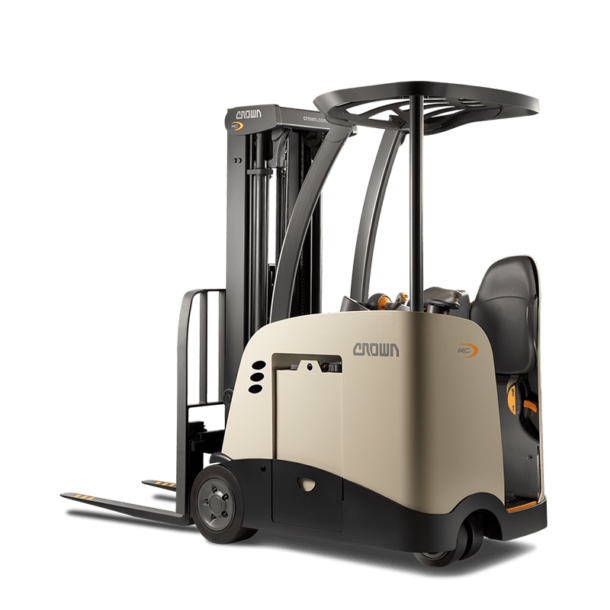
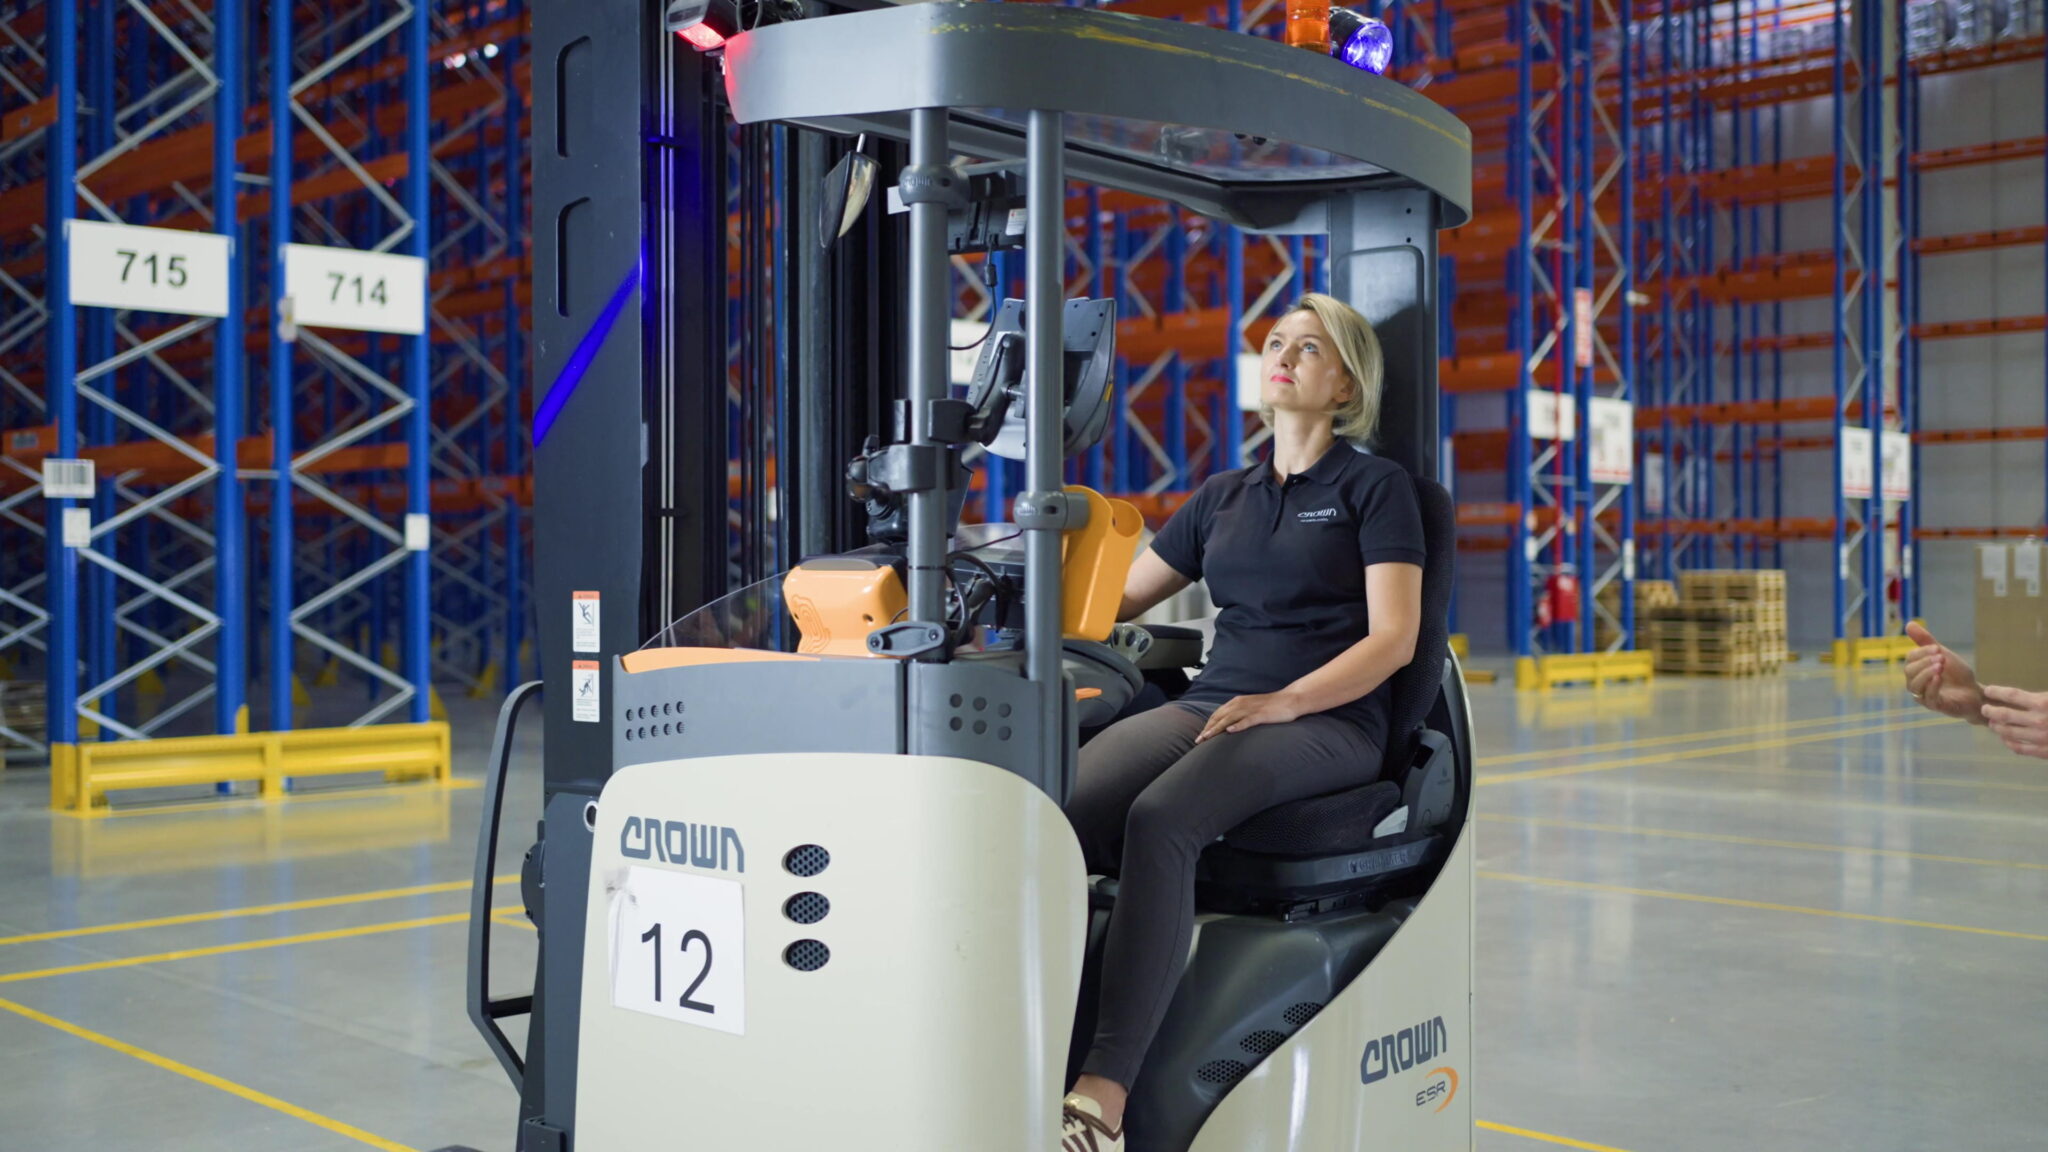
Regały paletowe rzędowe zapewniają bezpośredni dostęp do każdej jednostki. Dobrze odpowiadają magazynom o dużej liczbie SKU, częstych zmianach asortymentu i potrzebie elastycznego zarządzania lokalizacjami. Przy niższych poziomach oraz szerszych korytarzach mogą być obsługiwane przez wózki czołowe. Gdy celem jest większa wysokość i lepsze wykorzystanie powierzchni, naturalnym wyborem staje się reach truck.
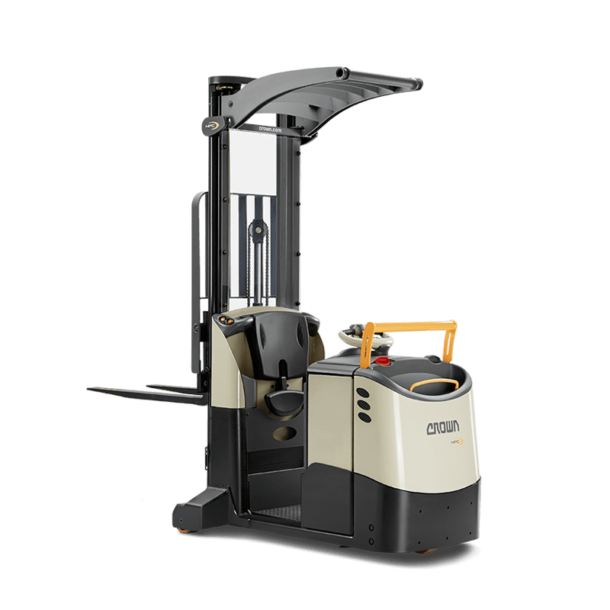
Seria Crown ESR obejmuje konfiguracje o wysokości podnoszenia do 14 205 mm i udźwigu nominalnym do 2000 kg. Konkretne możliwości zależą jednak od modelu, masztu, środka ciężkości i wyposażenia. Zapraszamy do obejrzenia poniższego materiału wideo, gdzie nasz ekspert przedstawia najważniejsze cechy Crown ESR.
Przy doborze nie wystarczy sprawdzić jaka jest maksymalna wysokość podnoszenia. Trzeba zweryfikować udźwig rezydualny na najwyższym poziomie, wysokość złożonego masztu, wolny skok, długość wideł, widoczność i przestrzeń potrzebną do wykonania cyklu.
Double-deep
System Double-deep pozwala ustawiać dwie palety jedna za drugą. Ograniczenie liczby korytarzy zwiększa pojemność, ale paleta położona głębiej nie jest bezpośrednio dostępna.
Rozwiązanie ma sens, gdy magazyn przechowuje po kilka jednostek tego samego indeksu i może zaakceptować mniejszą selektywność. Obsługa wymaga odpowiedniej konfiguracji reach trucka i osprzętu pozwalającego sięgnąć do drugiej palety. Zysk powierzchniowy trzeba porównać z wpływem na czas cyklu, rotację i dostęp do zapasu.
Regały wjezdne
W systemie Drive-In wózek wjeżdża do kanału regałowego. Brak części korytarzy daje wysoką gęstość, ale wymaga precyzyjnej jazdy i zwiększa znaczenie ochrony konstrukcji. System odpowiada dużym partiom jednorodnego produktu. Nie jest optymalny tam, gdzie trzeba często pobierać pojedyncze palety spośród wielu indeksów.
Regały przepływowe
Paleta przesuwa się po torze rolkowym od strony załadunku do strony pobrania. Układ wspiera FIFO, oddziela uzupełnianie od wydawania i może zapewniać dużą liczbę palet na stosunkowo niewielkiej powierzchni. Warunkiem sprawnej pracy są prawidłowe nośniki, właściwa masa oraz stabilny środek ciężkości. Uszkodzona deska albo odkształcona jednostka może zatrzymać się w kanale. Proces powinien obejmować kontrolę palety przed wprowadzeniem do systemu.
VNA i wózki systemowe
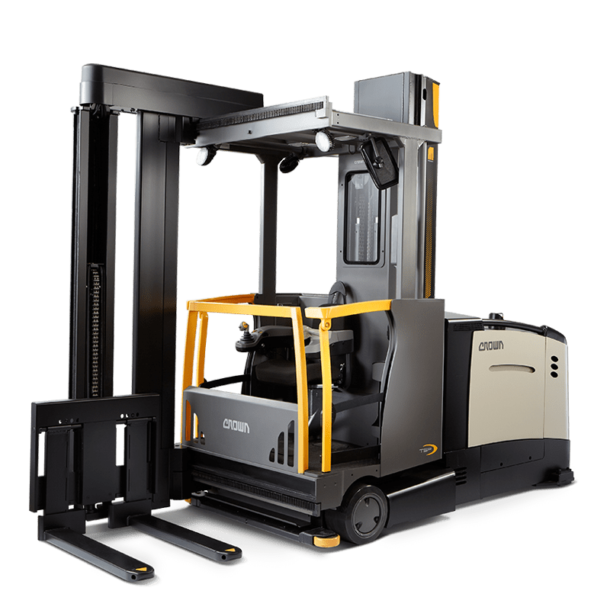
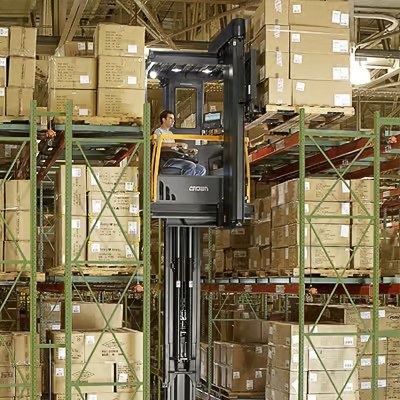
System VNA pozwala ograniczyć szerokość korytarzy i intensywnie wykorzystać wysokość. Wózek nie musi wykonywać klasycznego skrętu całym korpusem przed regałem, ponieważ jednostkę obsługuje głowica robocza. Wózki Crown TSP są przeznaczone do pracy w bardzo wąskich korytarzach. Rozwiązanie wymaga prowadzenia mechanicznego albo indukcyjnego, precyzyjnej posadzki, dokładnego układu regałów oraz właściwie zaprojektowanych stref wejścia i transferu. VNA oferuje większą gęstość niż typowy układ reach trucków, lecz jest silniej związane z konkretnym layoutem. Jeśli urządzenie ma często pracować poza regałami albo obsługiwać zmienny układ, przewaga przestrzenna musi zostać porównana z utratą elastyczności.
Regały półkowe i kompletacja drobnicy
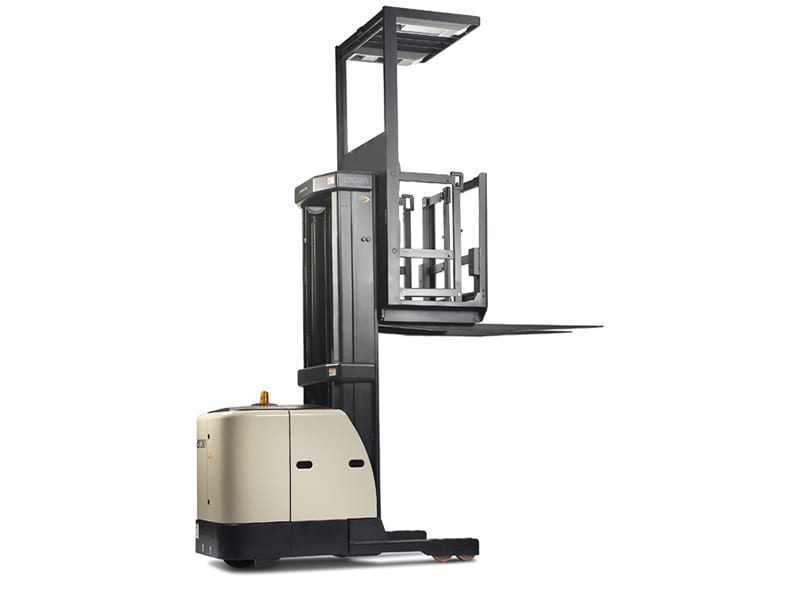
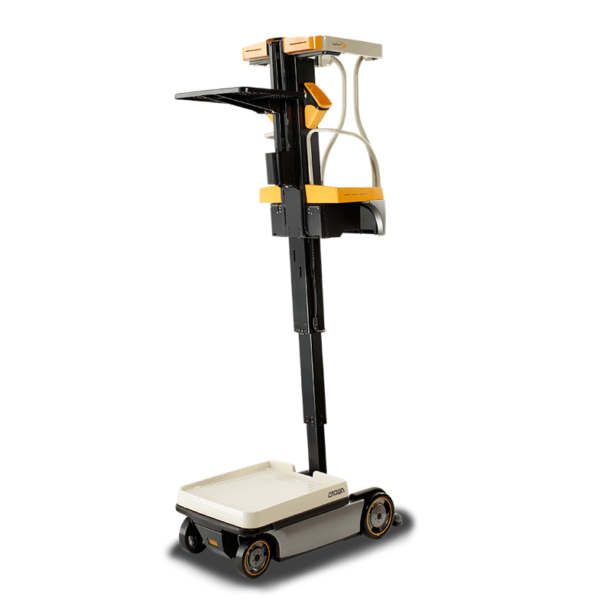
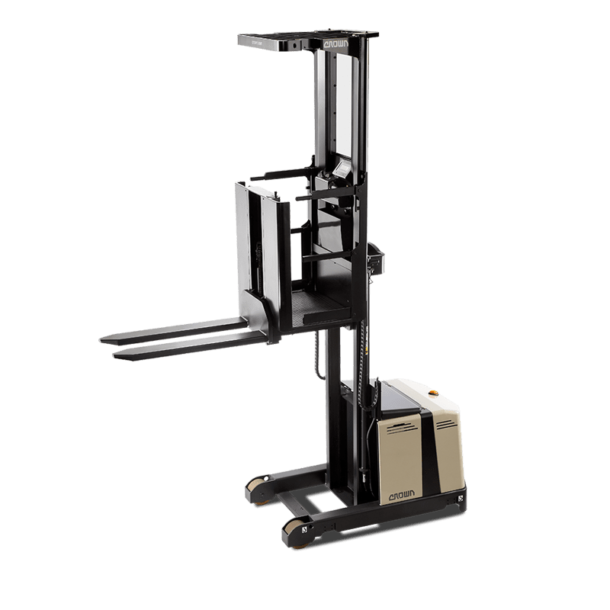
Regały półkowe oraz kartonowe regały przepływowe obsługują produkty pobierane ręcznie. Powinny zapewniać właściwą wysokość pracy, czytelne lokalizacje i łatwy dostęp do zawartości. Wózki kompletacyjne pozwalają obsługiwać większy obszar albo pobierać produkty z kolejnych poziomów. Crown oferuje urządzenia do kompletacji poziomej i pionowej, dlatego dobór powinien wynikać z wysokości pobrań, liczby linii, długości tras i rodzaju nośnika zamówienia.
Regały wspornikowe
Regały wspornikowe służą do składowania rur, profili, płyt, drewna i innych długich produktów. Rozstaw ramion powinien odpowiadać sztywności oraz punktom podparcia ładunku. Urządzenie transportowe musi umożliwiać bezpieczne podjęcie jednostki o określonej długości i środku ciężkości. W zależności od towaru może być potrzebny specjalny osprzęt lub boczny sposób podejmowania.
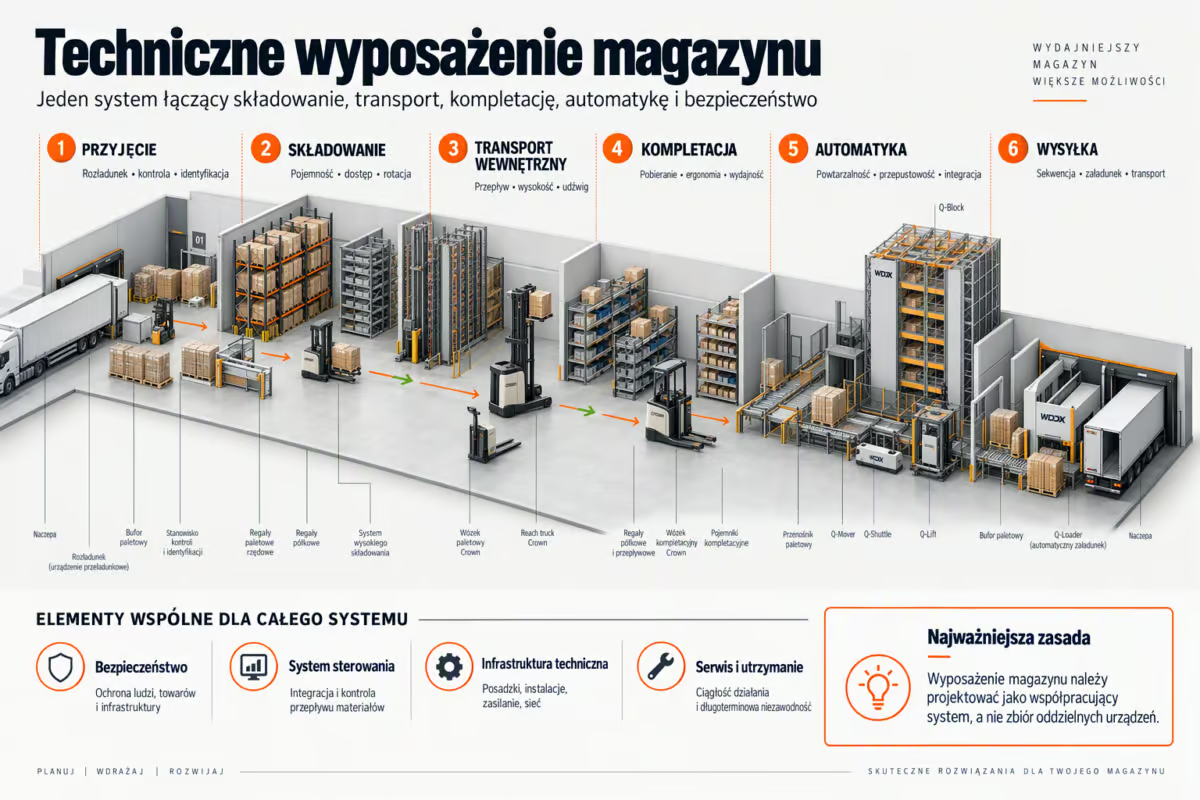
Jak wyposażyć przepływ od przyjęcia do wysyłki?
Poszczególne strefy nie powinny być projektowane jak niezależne wyspy. Towar przechodzi przez magazyn jednym przepływem, a wynik całego systemu zależy od jego najsłabszego odcinka.
Przyjęcie i kontrola
Przepływ rozpoczyna się przy doku albo w strefie rozładunku. Bramy, rampy i urządzenia przeładunkowe muszą odpowiadać typom pojazdów oraz jednostek. Potrzebna jest też przestrzeń umożliwiająca identyfikację, kontrolę i czasowe odłożenie dostawy.
Przy nieregularnych jednostkach elastyczność zapewniają najczęściej wózki czołowe i paletowe. Przy stałym przepływie stanowisko można połączyć z przenośnikiem, kontrolą wymiarów i automatycznym przekazaniem jednostki. Wielkość bufora powinna wynikać z godzinowego rozkładu dostaw. Zbyt mały obszar blokuje doki, natomiast nadmierny zajmuje powierzchnię niewykorzystywaną poza szczytem.
Transport do składowania
W magazynie manualnym jednostkę przewozi wózek dobrany do odległości, masy i wysokości. Przy częstych ruchach między stałymi punktami można wykorzystać ciągniki z przyczepami lub przenośniki. W automatycznym procesie paleta powinna przejść kontrolę wymiarów, masy, obrysu i jakości nośnika przed wprowadzeniem do systemu. Wykrycie uszkodzenia na wejściu jest znacznie mniej kosztowne niż zatrzymanie jednostki wewnątrz automatycznego magazynu.
Więcej na temat transportu wewnętrznego przeczytacie na naszym blogu: https://wozkicrown.pl/blog/transport-wewnetrzny-w-intralogistyce/.
Kompletacja i uzupełnianie
Strefa kompletacji nie działa bez terminowego uzupełniania. Jeśli miejsce pobrań pozostaje puste, operatorzy i stanowiska automatyczne czekają mimo dostępności zapasu w innej części magazynu. Uzupełnianie musi więc zostać uwzględnione w przepustowości korytarzy i urządzeń. W regałach przepływowych strona uzupełniania może być oddzielona od pobierania, co zmniejsza kolizje.
Konsolidacja i pakowanie
Zamówienia pobrane w różnych strefach muszą zostać połączone. Bufor konsolidacyjny powinien odpowiadać liczbie jednocześnie realizowanych zleceń, zasadom kontroli i kolejności wysyłek. Stanowiska pakowania wymagają ergonomicznej powierzchni, wag, drukarek, materiałów opakowaniowych i przestrzeni dla gotowych przesyłek. Przy dużym wolumenie mogą być połączone z transportem przenośnikowym i sortowaniem.
Wysyłka
Gotowe jednostki trzeba zgromadzić w kolejności odpowiadającej planowi załadunku. W procesie manualnym służą do tego pola odkładcze oraz wózki. W procesie automatycznym palety mogą być sekwencjonowane w buforze i kierowane do właściwego doku.
Wyposażenie strefy wysyłki powinno wynikać z liczby pojazdów obsługiwanych równolegle, długości okna załadunkowego, liczby kierunków oraz wymaganej kolejności rozładunku u odbiorcy.
Linia Q jako system automatycznego przepływu palet
Linia Q obejmuje rozwiązania przeznaczone do kolejnych odcinków automatycznego przepływu: gęstego składowania, przemieszczania w kanałach, transportu między liniami, zmiany poziomu oraz załadunku i rozładunku pojazdów. Poszczególne urządzenia mogą tworzyć kompletny układ albo obsługiwać wybrany fragment procesu.
Nie każdy projekt potrzebuje wszystkich elementów linii Q
W jednym magazynie największą wartość może przynieść automatyczne składowanie, przy pozostawieniu manualnej obsługi doków. W innym główne ograniczenie występuje właśnie w strefie załadunku. Wtedy Q-Loader może zostać zintegrowany z istniejącym buforem i transportem. Architektura powinna wynikać z przepustowości, rozmieszczenia stref, jakości jednostek, wymaganej dostępności oraz możliwości etapowania inwestycji.
Co może ograniczyć wybór wyposażenia?
Posadzka i obciążenia
Posadzka musi przenosić obciążenia regałów, urządzeń i zapasu. Wysokie konstrukcje przekazują duże siły przez stosunkowo niewielkie stopy, dlatego ogólna informacja o nośności powierzchniowej nie zastępuje analizy projektu. W VNA i automatyce równie ważna jest równość podłoża. Odchylenia wpływają na stabilność, drgania, prędkość jazdy i precyzję odkładania. Korekta posadzki po zamontowaniu systemu jest trudniejsza niż uwzględnienie wymagań przed instalacją.
Wysokość i instalacje
Wysokość hali nie jest równa wysokości dostępnej do składowania. Trzeba uwzględnić konstrukcję dachu, tryskacze, oświetlenie, kanały instalacyjne i wymagane odstępy. Zmiana wysokości regałów albo rodzaju składowanych materiałów może wpływać na ochronę przeciwpożarową. Układ wyposażenia powinien być z nią koordynowany już na etapie koncepcji.
Siatka słupów i geometria
Słup ustawiony w osi planowanego korytarza może zmniejszyć liczbę miejsc i utrudnić manewr. Regularna siatka konstrukcyjna zwiększa możliwości zastosowania VNA, Shuttle i automatycznego transportu. Analiza nie powinna ograniczać się do rzutu dwuwymiarowego. Znaczenie mają również przewody, rygle, bramy i elementy występujące nad drogą urządzeń.
Drogi transportowe i bezpieczeństwo
Układ powinien ograniczać kontakt pieszych z urządzeniami. Szczególnej uwagi wymagają skrzyżowania, wyjazdy z korytarzy, doki, stanowiska kompletacyjne i miejsca o słabej widoczności. Państwowa Inspekcja Pracy wskazuje, że odstępy pomiędzy regałami powinny odpowiadać używanym środkom transportowym i umożliwiać bezpieczne operowanie ładunkami. Regały muszą mieć odpowiednią wytrzymałość, stabilność, zabezpieczenia oraz czytelne informacje o dopuszczalnych obciążeniach. Bariery i odbojnice powinny chronić ludzi oraz konstrukcje, ale nie mogą zmniejszać przestrzeni manewrowej poniżej bezpiecznego poziomu.
Energia, sieć i serwis
Elektryczna flota oraz automatyka wymagają odpowiedniego zasilania. Ważny jest nie tylko roczny pobór energii, lecz także moc potrzebna w szczycie, na przykład podczas jednoczesnego ładowania urządzeń. Systemy sterowania wymagają stabilnej sieci, bezpiecznej komunikacji i procedur odtwarzania konfiguracji. Projekt powinien też zapewniać dostęp serwisowy, możliwość wymiany komponentów oraz wyłączenia fragmentu systemu bez zatrzymywania całego obiektu.
Jednostki ładunkowe
Automatyka nie naprawi uszkodzonej palety ani niestabilnego ładunku. Im więcej operacji odbywa się bez bezpośredniej kontroli pracownika, tym większe znaczenie mają wymiary, obrys, masa, środek ciężkości i stan nośnika. Warto określić kryteria odrzucenia jednostki i sposób przekierowania jej do obsługi manualnej. Pozwala to chronić instalację bez zatrzymywania całego procesu.
Jak porównać warianty inwestycyjne?
CAPEX obejmuje koszt zakupu, instalacji i uruchomienia. TCO uwzględnia także pracę, energię, serwis, części, przestoje, szkolenia, systemy informatyczne, okres użytkowania i przyszłą rozbudowę. Wyniki warto przeliczać na jednostkę procesu, na przykład paletę, linię zamówienia albo przesyłkę. Wysoki nakład może być uzasadniony przy intensywnym wykorzystaniu, ale to samo rozwiązanie może nie osiągnąć oczekiwanego zwrotu przy małym wolumenie.
| Kryterium | Pytanie porównawcze |
| Pojemność | Ile użytecznych miejsc zapewnia wariant przy zachowaniu przestrzeni operacyjnej? |
| Przepustowość | Ile jednostek można obsłużyć w godzinie szczytu? |
| Dostępność | Jak często system jest gotowy do pracy i jaki jest wpływ pojedynczej awarii? |
| Praca | Ilu operatorów potrzeba na zmianie i jak zmienia się zatrudnienie w szczycie? |
| Energia | Ile energii przypada na obsłużoną jednostkę? |
| Elastyczność | Jak łatwo zmienić asortyment, layout i reguły procesu? |
| Bezpieczeństwo | Jak wariant ogranicza kolizje, ręczne operacje i pracę na wysokości? |
| Serwis | Czy możliwy jest bezpieczny dostęp, szybka diagnostyka i dostępność części? |
| Skalowanie | Czy system można rozwijać bez wymiany kluczowych urządzeń? |
| Ryzyko | Co stanie się z procesem po zatrzymaniu krytycznego elementu? |
Przed zamówieniem należy sprawdzić rozwiązanie na rzeczywistych jednostkach i dla szczytowego obciążenia. Odbiór nie powinien ograniczać się do potwierdzenia, że urządzenia się uruchamiają. Powinien wykazać osiągnięcie uzgodnionej pojemności, przepustowości, dostępności i poziomu bezpieczeństwa.
Przykładowe scenariusze wyposażenia
Magazyn wielu SKU
Priorytetem jest bezpośredni dostęp i możliwość częstych zmian lokalizacji. Rdzeniem są zazwyczaj regały paletowe rzędowe obsługiwane przez reach trucki oraz oddzielna strefa szybkiej rotacji. WMS wspiera odkładanie, uzupełnianie i kolejność zadań. Właściwym miernikiem projektu nie jest wyłącznie liczba miejsc, lecz czas dostępu do zapasu i przepustowość najintensywniejszych korytarzy.
Magazyn VNA
Scenariusz VNA odpowiada firmom, które chcą intensywnie wykorzystać kubaturę, dysponują powtarzalnymi jednostkami i mogą ustabilizować układ regałów. System obejmuje wysokie regały, wózki systemowe VNA, prowadzenie, precyzyjną posadzkę oraz strefy transferowe. Przed wyborem należy sprawdzić liczbę zadań wykonywanych poza korytarzami. Jeżeli urządzenie ma często przemieszczać się między różnymi typami operacji, reach truck może zapewnić większą elastyczność.
Magazyn e-commerce
Obiekt e-commerce obsługuje zwykle wiele indeksów, małe zamówienia, intensywną kompletację oraz zwroty. Układ może łączyć regały półkowe i przepływowe, wózki kompletacyjne, antresole, przenośniki, konsolidację i sortowanie. Największy potencjał często wynika ze skrócenia tras oraz właściwego rozmieszczenia produktów. Goods-to-Person może obsługiwać grupę asortymentu o stabilnej rotacji, podczas gdy towary niestandardowe pozostają w strefie manualnej. Ważne jest również uzupełnianie miejsc pobrań. Automatyzacja kompletacji nie przyniesie pełnego efektu, jeśli operatorzy lub urządzenia będą czekać na towar.
Automatyczny bufor paletowy
Automatyczny bufor pasuje do procesów produkcyjnych i dystrybucyjnych z dużym, powtarzalnym strumieniem palet. Wynik zależy jednak nie tylko od wydajności poszczególnych urządzeń. Najważniejsze są synchronizacja, bufory, jakość jednostek i możliwość działania po zatrzymaniu jednego z elementów.
Magazyn hybrydowy dla zmiennego asortymentu
Przy zróżnicowanych jednostkach i nierównym wolumenie pełna automatyzacja może być zbyt sztywna. Część palet o stabilnej rotacji można skierować do systemu automatycznego, a wolnorotujące lub nietypowe towary przechowywać w regałach obsługiwanych przez wózki. Taki układ łączy powtarzalność w głównym strumieniu z możliwością manualnego reagowania na wyjątki. Wymaga jednak jasnej logiki przypisywania towarów i sprawnych punktów przekazania.
Podsumowanie
Wyposażenie techniczne magazynu powinno być projektowane jako jeden system, a nie zbiór oddzielnych produktów. O wyniku decyduje dopasowanie składowania, transportu, automatyki, budynku i sterowania do rzeczywistego przepływu towaru.
Magazyn manualny zapewnia dużą elastyczność. Model hybrydowy pozwala automatyzować wybrane, powtarzalne odcinki. Magazyn automatyczny zwiększa kontrolę i wykorzystanie kubatury, ale stawia wyższe wymagania jednostkom, danym, infrastrukturze i utrzymaniu. Żaden z tych wariantów nie jest z definicji najlepszy.
Najdroższe problemy powstają na styku technologii: gdy wózek nie pasuje do korytarza, paleta do automatyki, przepustowość urządzenia do strumienia, a wybrany system do budynku. Dlatego wartością mistrzowskiego projektu nie jest liczba zastosowanych urządzeń, lecz ich zdolność do bezpiecznej, wydajnej i skalowalnej współpracy.
FAQ - wyposażenie techniczne magazynu
Techniczne wyposażenie magazynu obejmuje systemy składowania, wózki i pozostałe urządzenia transportu wewnętrznego, automatykę, stanowiska kompletacji i pakowania, infrastrukturę przeładunkową, zabezpieczenia oraz systemy sterujące przepływem towarów. Zakres wyposażenia powinien wynikać z rodzaju ładunków, struktury zapasu, profilu zamówień, wymaganej przepustowości i parametrów budynku.
Od zebrania danych o wymiarach i masie jednostek, rodzajach nośników, liczbie SKU, rotacji zapasu, profilu zamówień, liczbie operacji w godzinie szczytu oraz sezonowości. Należy również sprawdzić wysokość hali, nośność i równość posadzki, siatkę słupów, instalacje, doki oraz dostępną moc przyłączeniową. Dopiero na tej podstawie można porównywać rozwiązania techniczne.
Trzeba jednocześnie przeanalizować wysokość składowania, szerokość korytarza, wymiary i masę jednostki, promień skrętu, długość wideł oraz udźwig rezydualny na wymaganej wysokości. Znaczenie mają również równość posadzki, intensywność ruchu i przestrzeń potrzebna do bezpiecznego odkładania palet. Regał i obsługujące go urządzenie nie powinny być dobierane oddzielnie.
W magazynie manualnym większość zadań wykonują operatorzy korzystający z wózków, regałów i terminali. Model hybrydowy automatyzuje wybrane, powtarzalne odcinki procesu, pozostawiając ludziom zadania wymagające elastyczności. W magazynie automatycznym natomiast, urządzenia przejmują znaczną część transportu, składowania i wydawania jednostek. Właściwy model zależy od skali, powtarzalności procesu, jakości danych i oczekiwanej elastyczności.
Reach truck jest bardziej elastyczny i może obsługiwać różne strefy magazynu. Sprawdza się w układach wysokiego składowania, w których potrzebny jest bezpośredni dostęp do palet i możliwość pracy poza regałami. Wózek VNA pozwala zastosować bardzo wąskie korytarze i intensywniej wykorzystać kubaturę hali, ale wymaga precyzyjnej posadzki, prowadzenia oraz dokładnie zaprojektowanego układu regałów.
Udźwig rezydualny określa, jak ciężki ładunek wózek może bezpiecznie obsłużyć na konkretnej wysokości i przy określonym środku ciężkości. Może być niższy od udźwigu nominalnego podawanego dla podstawowej konfiguracji urządzenia. Dlatego przy wyborze wózka należy analizować rzeczywistą masę palety, wysokość odkładania, maszt, osprzęt i położenie środka ciężkości.
Automatyzacja ma największe uzasadnienie przy dużej liczbie powtarzalnych operacji, stabilnych jednostkach ładunkowych, przewidywalnym wolumenie i wymaganej wysokiej dostępności procesu. Przed inwestycją trzeba sprawdzić jakość danych, przepustowość całego układu, możliwość integracji, dostęp serwisowy oraz sposób działania podczas awarii. Automatyzowanie niestabilnego albo źle zaprojektowanego procesu może jedynie utrwalić jego problemy.
Linia Q obejmuje modułowe rozwiązania do automatycznego składowania i przepływu palet. Q-Block i Q-Shuttle odpowiadają za gęste składowanie, Q-Mover realizuje transport poprzeczny, Q-Tower transport pionowy, a Q-Loader automatyzuje załadunek i rozładunek pojazdów. Projekt może wykorzystywać cały układ albo tylko urządzenia potrzebne do automatyzacji wybranego fragmentu procesu.
Q-Loader sprawdza się przy dużych, regularnych strumieniach paletowych, krótkich oknach załadunkowych i wysokiej częstotliwości obsługi pojazdów. System wymaga stabilnych, odpowiednio przygotowanych jednostek, właściwego bufora i synchronizacji z harmonogramem transportu. Nie musi być opłacalny przy małej liczbie wysyłek, zmiennych nośnikach lub przewadze ładunków niestandardowych.
Wysokość hali, nośność i równość posadzki, siatka słupów, instalacje pod dachem, ochrona przeciwpożarowa, układ doków oraz dostępna moc mogą ograniczyć wysokość regałów, szerokość korytarzy, rodzaj urządzeń i możliwy poziom automatyzacji. Analiza budynku powinna poprzedzać wybór technologii, ponieważ późniejsze dostosowanie infrastruktury może być kosztowne lub technicznie niemożliwe.
Należy porównać nie tylko cenę zakupu, ale również całkowity koszt posiadania. Analiza powinna obejmować instalację, pracę, energię, serwis, części, przestoje, szkolenia, systemy informatyczne, infrastrukturę i przyszłą rozbudowę. Wyniki warto przeliczać na obsłużoną paletę, linię zamówienia lub inną jednostkę procesu oraz zestawiać z pojemnością, przepustowością, dostępnością i wpływem awarii.
Rozwiązanie należy oceniać dla rzeczywistych jednostek ładunkowych i obciążenia występującego w godzinie szczytu. Trzeba sprawdzić pełny przepływ, a nie tylko parametry pojedynczego urządzenia. Odbiór powinien potwierdzić osiągnięcie uzgodnionej pojemności, przepustowości, dostępności i poziomu bezpieczeństwa oraz działanie procedur na wypadek zatrzymania krytycznego elementu.